
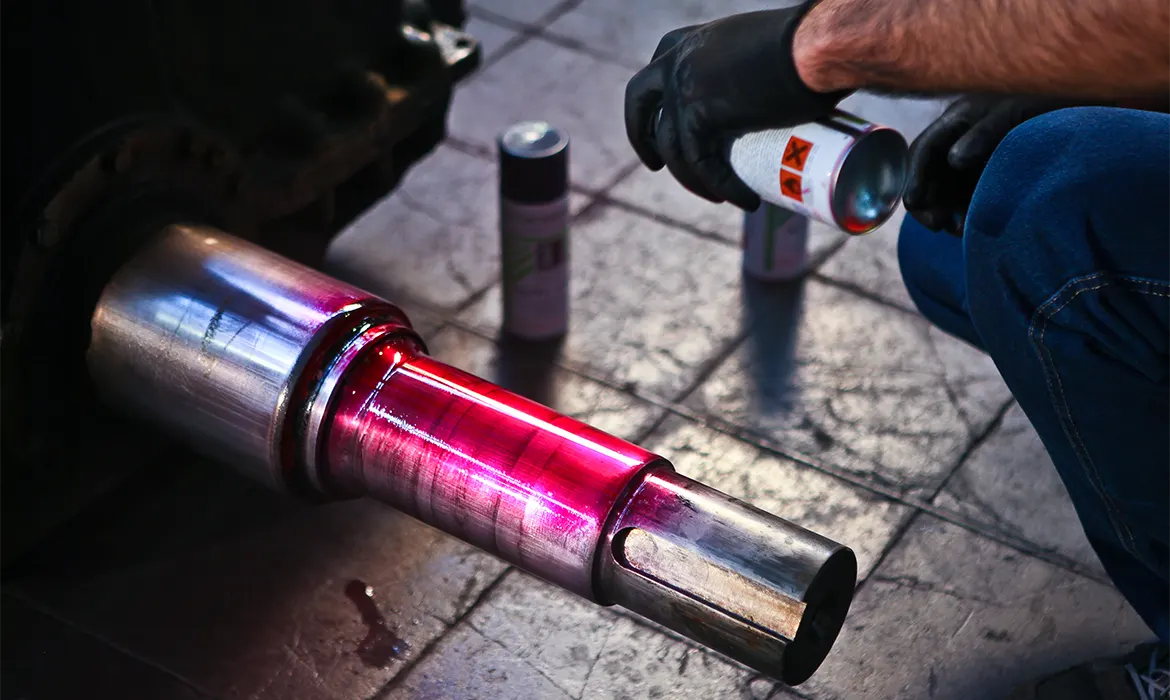
تست جوش pt (Penetrant Testing) یا آزمون مایعات نافذ، یکی از دقیقترین و پرکاربردترین روشهای بازرسی غیرمخرب (NDT) برای پیدا کردن ترکها و عیوبی است که به سطح قطعه راه پیدا کردهاند. اهمیت اصلی تست مایعات نفوذ زمانی مشخص میشود که نیاز به بررسی جوش در فلزات غیرمغناطیسی مانند فولاد زنگنزن (استیل سری ۳۰۰)، آلومینیوم و آلیاژهای نیکل داشته باشید؛ فلزاتی که روشهای مغناطیسی روی آنها هیچ پاسخی نمیدهد.
دپارتمان بازرسی فنی نیک بینش کارن، با استقرار تیم مهندسی مجرب (دارای گواهینامه ASNT Level II & III)، خدمات تست pt را با استفاده از اسپریهای استاندارد در سایتهای صنعتی، کارخانجات و پروژههای نصب تجهیزات ارائه میدهد. خروجی کار ما، شناسایی دقیق عیوب و صدور تاییدیه سلامت جوش برای ارائه به ناظران و اداره کار است.
ما فرآیند بازرسی جوش با تست PT را دقیقاً بر اساس کدهای بینالمللی زیر انجام میدهیم تا جای هیچگونه خطایی باقی نماند:

تیم بازرسی کارن از یک سیستم سهمرحلهای استاندارد برای پیدا کردن ریزترین ترکها استفاده میکند:
نام ماده مصرفی در تست | عملکرد و کاربرد صنعتی |
تمیزکننده (Cleaner / Remover) | پاکسازی کامل سطح جوش از روغن و آلودگی پیش از شروع کار |
مایع نافذ (Penetrant) | مایع معمولاً قرمز رنگ با قدرت نفوذ بالا برای ورود به ریزترین شکافهای جوش |
ظاهرکننده (Developer) | پودر سفید رنگ برای بیرون کشیدن مایع قرمز از داخل ترک و نمایش واضح عیب |
انجام اصولی این تست نیاز به دقت زمانبندی و رعایت اصول فنی دارد. بازرسان ما این مراحل را در کارگاه شما پیادهسازی میکنند:
شرکت بازرسی کارن با استقرار در استان البرز، آماده اعزام فوری تیم کنترل کیفیت به سایتهای شماست:
جلوگیری از خرابی قطعات در حین کار، بسیار ارزانتر از تعمیرات بعدی است. جهت استعلام هزینههای بازرسی جوش، بررسی نقشهها و رزرو نوبت اعزام تیم مهندسی به سایت یا کارخانه خود، با دپارتمان بازرسی فنی کارن تماس بگیرید.
سوالات متداول
1- تفاوت اصلی تست PT با تست MT چیست؟
تست MT (ذرات مغناطیسی) فقط روی فلزاتی که جذب آهنربا میشوند (مثل آهن و فولاد کربنی) جواب میدهد. اما تست مایعات نفوذ را میتوان روی تمام فلزات و حتی برخی پلاستیکهای فشرده انجام داد و بهترین راهکار برای قطعات استیل و آلومینیومی است.
2- آیا تست PT میتواند عیوب داخل یا ریشه جوش را نشان دهد؟
خیر. این تست فقط و فقط ترکها و سوراخهایی را نشان میدهد که راه آنها به سطح قطعه باز باشد. برای دیدن عیوب داخلی جوش، باید از تستهای عمقی مانند التراسونیک (UT) یا رادیوگرافی (RT) استفاده کرد.
3- دمای قطعه در زمان اجرای تست چقدر باید باشد؟
طبق استاندارد، دمای سطح فلز در زمان اسپری کردن مواد باید بین ۵ تا ۵۲ درجه سانتیگراد باشد. اگر قطعه خیلی سرد یا خیلی داغ باشد، مایع به درستی نفوذ نمیکند و نتیجه تست کاملاً اشتباه خواهد بود.