
تست آرایه فازی (Phased Array Ultrasonic Testing یا PAUT) یکی از روشهای پیشرفته آزمونهای غیرمخرب (NDT) است که بر پایه امواج اولتراسونیک کار میکند و برای شناسایی، تعیین موقعیت و ارزیابی ناپیوستگیهای داخلی قطعات و بهخصوص جوشها مورد استفاده قرار میگیرد.
در این روش، بهجای استفاده از یک کریستال یا مبدل منفرد، پروب از تعداد زیادی المان پیزوالکتریک تشکیل شده است که هرکدام میتوانند بهصورت مستقل تحریک شوند. با کنترل دقیق زمان ارسال و دریافت امواج توسط نرمافزار، پرتو اولتراسونیک بهصورت الکترونیکی هدایت، متمرکز و در زوایای مختلف اسکن میشود. به همین دلیل، PAUT میتواند اطلاعات بسیار بیشتری نسبت به بسیاری از روشهای سنتی UT در اختیار کارشناس قرار دهد.
از تست آرایه فازی بهطور گسترده برای کنترل کیفیت جوش، شناسایی ترک، عدم ذوب، عدم نفوذ، تخلخل، آخالها و همچنین بررسی خوردگی و برخی ناپیوستگیهای داخلی استفاده میشود.
تست آرایه فازی چگونه کار میکند؟
اساس عملکرد PAUT مشابه آزمون اولتراسونیک معمولی است، اما تفاوت اصلی در ساختار پروب و نحوه کنترل امواج صوتی است. در پروب آرایه فازی، چندین المان پیزوالکتریک در کنار یکدیگر قرار گرفتهاند. هر المان میتواند با یک تأخیر زمانی مشخص نسبت به المانهای دیگر فعال شود. این اختلاف زمانی باعث میشود امواج تولیدشده با یکدیگر تداخل کرده و یک پرتو اولتراسونیک با زاویه و نقطه کانونی مشخص ایجاد کنند.
با تغییر نرمافزاری زمان تحریک المانها میتوان:
- زاویه پرتو را تغییر داد؛
- پرتو را در یک محدوده زاویهای Sweep کرد؛
- نقطه تمرکز را تغییر داد؛
- چندین مسیر صوتی را بدون تعویض مداوم پروب بررسی کرد؛
- اطلاعات حاصل از اسکن را بهصورت تصویری ثبت و ذخیره کرد.
در نتیجه، اپراتور میتواند یک ناحیه از قطعه یا جوش را با مجموعهای از زوایا و نقاط کانونی بررسی کند، بدون اینکه برای هر زاویه الزاماً به یک پروب جداگانه نیاز داشته باشد.
ساختار سیستم تست آرایه فازی PAUT
یک سیستم معمول Phased Array Ultrasonic Testing از اجزای مختلفی تشکیل میشود که مهمترین آنها عبارتاند از:
1. دستگاه PAUT
دستگاه وظیفه تولید، دریافت و پردازش سیگنالهای اولتراسونیک را بر عهده دارد. تعداد کانالها و قابلیتهای پردازشی دستگاه بر امکانات سیستم و نوع کاربرد آن تأثیرگذار است.
2. پروب آرایه فازی
پروب از چندین المان کوچک پیزوالکتریک تشکیل شده است که میتوانند بهصورت مستقل یا گروهی فعال شوند.
3. وج (Wedge)
وج بین پروب و سطح قطعه قرار میگیرد و برای ایجاد زاویه مناسب ورود موج به قطعه و کنترل مسیر صوتی استفاده میشود.
4. ماده کوپلنت
برای انتقال مؤثر انرژی اولتراسونیک از پروب به قطعه، باید تماس صوتی مناسبی میان آنها ایجاد شود. به همین دلیل از مواد کوپلنت مناسب استفاده میشود.
5. نرمافزار پردازش و نمایش
دادههای دریافتشده توسط دستگاه پردازش شده و میتوانند به شکل تصاویر مختلف نمایش داده شوند. این قابلیت به اپراتور کمک میکند محل، عمق، طول و در شرایط مناسب ارتفاع ناپیوستگی را بهتر ارزیابی کند.
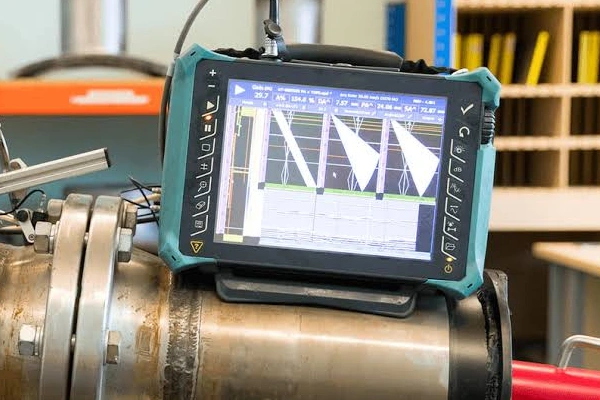
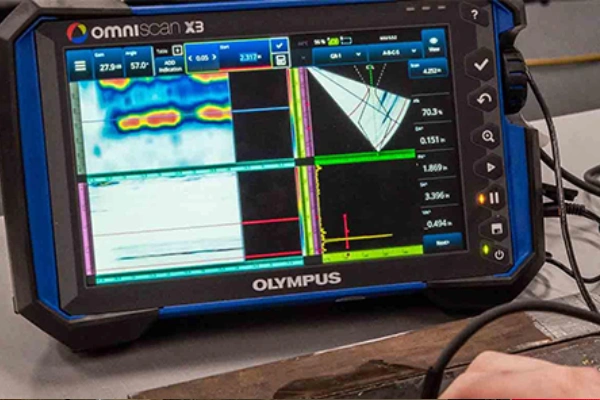
تصویرسازی و نمایش نتایج در PAUT
یکی از مهمترین مزایای تست آرایه فازی التراسونیک، قابلیت نمایش تصویری دادههاست. بسته به نوع سیستم و تنظیمات آزمون، دادهها میتوانند به شکلهایی مانند:
- A-Scan
- B-Scan
- C-Scan
- S-Scan
نمایش داده شوند. در S-Scan، اطلاعات حاصل از زوایای مختلف پرتو بهصورت یک تصویر مقطعی نمایش داده میشود و این موضوع در تفسیر ناپیوستگیهای جوش اهمیت زیادی دارد.
دادههای آزمون همچنین قابلیت ذخیرهسازی دارند؛ بنابراین میتوان نتایج را بعداً مجدداً بررسی کرد یا برای مقایسه با بازرسیهای آینده مورد استفاده قرار داد. استاندارد ISO 13588 نیز به موضوعاتی مانند ثبت داده، تفسیر تصاویر آرایه فازی، تعیین موقعیت و اندازه ناپیوستگیها توجه دارد.
چه عیوبی با تست آرایه فازی قابل شناسایی است؟
PAUT میتواند برای شناسایی طیف گستردهای از ناپیوستگیهای داخلی مورد استفاده قرار گیرد، از جمله:
- ترکهای داخلی و ترکهای جوش
- عدم ذوب (Lack of Fusion)
- عدم نفوذ (Lack of Penetration)
- آخالهای سرباره
- تخلخل
- ناپیوستگیهای خطی
- برخی لمینیشنها
- خوردگی و کاهش ضخامت
- برخی ناپیوستگیهای ناشی از فرآیند ساخت
البته قابلیت شناسایی هر عیب به عواملی مانند جهت عیب، هندسه قطعه، جنس ماده، ضخامت، فرکانس و نوع پروب، زاویه اسکن و طراحی روش آزمون بستگی دارد. بنابراین نمیتوان PAUT را روشی دانست که همه انواع عیوب را در هر شرایطی با یک تنظیم مشخص شناسایی میکند.
کاربردهای تست آرایه فازی
فناوری PAUT به دلیل قابلیت اسکن چندزاویهای و ثبت داده، در صنایع مختلف کاربرد دارد. مهمترین کاربردها عبارتاند از:
- کنترل و ارزیابی جوشها
- جوشهای لببهلب
- بازرسی خطوط لوله
- بازرسی مخازن تحت فشار
- بررسی قطعات و اتصالات صنعتی
- بازرسی نازلها
- بررسی قطعات آهنگری و ریختهگری
- بررسی خوردگی و کاهش ضخامت
- بازرسی قطعات با هندسه پیچیده
- بررسی برخی قطعات صنایع نفت، گاز و پتروشیمی
- صنایع نیروگاهی
- صنایع ساخت تجهیزات سنگین
- صنایع هوافضا و برخی قطعات کامپوزیتی
در منابع تخصصی، PAUT برای بازرسی جوش، اندازهگیری ضخامت، بررسی خوردگی و برخی مواد کامپوزیتی نیز بهعنوان یک روش پیشرفته NDT معرفی شده است.
تست آرایه فازی برای بازرسی جوش
یکی از مهمترین کاربردهای PAUT، بررسی جوشهای نفوذ کامل است.
در این کاربرد، پروب و زاویههای اسکن بر اساس هندسه اتصال، ضخامت، جنس ماده و نوع ناپیوستگیهای مورد انتظار انتخاب میشوند. سپس با استفاده از قوانین کانونی (Focal Laws)، پرتوهای اولتراسونیک در زوایای مختلف به داخل قطعه هدایت میشوند.
این قابلیت باعث میشود عیوبی که ممکن است جهت نامناسبی نسبت به یک پروب UT معمولی داشته باشند، از مسیرهای صوتی مختلف مورد بررسی قرار گیرند. با این حال، طراحی اسکن و انتخاب زوایا باید بر اساس روش اجرایی و الزامات استاندارد انجام شود و صرفاً استفاده از دستگاه PAUT بهتنهایی تضمینکننده کشف همه ناپیوستگیها نیست.
مراحل انجام تست آرایه فازی PAUT
بهطور کلی اجرای یک آزمون آرایه فازی را میتوان در چند مرحله اصلی خلاصه کرد:
1. بررسی قطعه و تعیین محدوده آزمون
ابتدا جنس، ضخامت، هندسه، نوع اتصال و ناحیه مورد آزمون مشخص میشود.
2. انتخاب پروب و وج
بر اساس هندسه قطعه و دامنه بازرسی، پروب و وج مناسب انتخاب میشود.
3. طراحی Scan Plan
مسیر حرکت پروب، محدوده زاویهای، نقاط کانونی، تعداد اسکنها و سایر پارامترهای مورد نیاز مشخص میشوند.
4. تنظیم و کالیبراسیون
تنظیمات دستگاه با استفاده از بلوک مرجع و بازتابندههای مناسب بررسی و تأیید میشود.
5. انجام اسکن
پروب روی سطح موردنظر حرکت داده میشود و دادههای حاصل از زوایای مختلف ثبت میشوند.
6. تحلیل دادهها
سیگنالها و تصاویر حاصل از اسکن توسط اپراتور واجد صلاحیت بررسی شده و نشانههای مشکوک ارزیابی میشوند.
7. تعیین مشخصات ناپیوستگی
در صورت تأیید وجود ناپیوستگی، موقعیت و در صورت امکان ابعاد آن تعیین میشود.
8. تهیه گزارش
نتایج آزمون، تنظیمات، محدوده اسکن، تجهیزات مورد استفاده و یافتههای آزمون در گزارش ثبت میشوند.
استاندارد ISO 13588 برای اجرای PAUT مواردی مانند اطلاعات مورد نیاز پیش از آزمون، روش اجرایی مکتوب، صلاحیت کارکنان، تجهیزات، آمادهسازی سطح، تنظیمات، بلوکهای مرجع، کنترل تجهیزات و صلاحیت روش را مورد توجه قرار میدهد.
استانداردهای تست آرایه فازی PAUT
برای اجرای حرفهای PAUT، انتخاب استاندارد به نوع قطعه، جنس، نوع جوش، روش آزمون و معیار پذیرش بستگی دارد.
ISO 13588:2019
استاندارد ISO 13588:2019 با عنوان Non-destructive testing of welds — Ultrasonic testing — Use of automated phased array technology کاربرد فناوری آرایه فازی را برای آزمون اولتراسونیک نیمهخودکار یا تمامخودکار اتصالات جوشی مشخص میکند.
این استاندارد برای برخی جوشهای نفوذ کامل در صفحات، لولهها و مخازن با ضخامت حداقل ۶ میلیمتر کاربرد دارد و چهار سطح آزمون را با احتمال کشف متفاوت تعریف میکند. نسخه 2019 این استاندارد در سال 2024 بازبینی و تأیید شده، هرچند در حال حاضر پروژه ویرایش بعدی آن نیز در حال توسعه است.
ISO 19285:2017
استاندارد ISO 19285:2017 به سطوح پذیرش (Acceptance Levels) در PAUT مربوط است و برای برخی جوشهای نفوذ کامل در فولادهای فریتی با ضخامت حداقل ۶ میلیمتر کاربرد دارد. این استاندارد سطوح پذیرش را در ارتباط با سطوح کیفیت ISO 5817 مشخص میکند.
نکته مهم این است که ISO 13588 خودش معیار پذیرش نهایی عیوب را تعیین نمیکند؛ بنابراین در یک پروژه واقعی باید استاندارد یا کد پذیرش مناسب پروژه نیز مشخص شود.
از دیگر استانداردهای مرتبط میتوان به ISO 18563 برای مشخصهیابی و صحهگذاری تجهیزات PAUT، ISO 22825 برای برخی فولادهای آستنیتی و آلیاژهای نیکل و استانداردهای مرتبط با UT و TOFD اشاره کرد.
تفاوت تست آرایه فازی با UT معمولی
در تست جوش التراسونیک UT معمولی، معمولاً از یک مبدل یا پروب با مشخصات مشخص استفاده میشود و برای پوشش دادن مسیرها و زوایای مختلف، ممکن است نیاز به تغییر زاویه یا جابهجایی فیزیکی پروب وجود داشته باشد.
اما در PAUT، چندین المان داخل یک پروب قرار دارند و با تغییر زمان تحریک آنها میتوان پرتو صوتی را بهصورت الکترونیکی هدایت و متمرکز کرد. بنابراین PAUT الزاماً جایگزین UT معمولی در تمام پروژهها نیست؛ بلکه زمانی ارزش بیشتری پیدا میکند که پوشش چندزاویهای، ثبت داده و ارزیابی دقیقتر ناپیوستگیها اهمیت داشته باشد.
تفاوت PAUT و رادیوگرافی (RT)
PAUT و رادیوگرافی هر دو میتوانند برای بررسی عیوب داخلی جوش مورد استفاده قرار گیرند، اما اساس عملکرد آنها متفاوت است. در رادیوگرافی از پرتوهای یونیزان مانند X-Ray یا Gamma استفاده میشود و تفسیر رادیوگرافی جوش نیاز به مهارت بالایی دارد، در حالی که PAUT از امواج مکانیکی اولتراسونیک استفاده میکند.
از مهمترین تفاوتها:
- PAUT خطر تابش یونیزان ندارد.
- در PAUT دادهها بهصورت الکترونیکی ثبت میشوند.
- PAUT میتواند اطلاعات مناسبی درباره موقعیت و ابعاد ناپیوستگی ارائه کند.
- رادیوگرافی در برخی انواع ناپیوستگیهای حجمی عملکرد بسیار مناسبی دارد.
- جهتگیری عیب در عملکرد PAUT اهمیت زیادی دارد.
- انتخاب بین PAUT و RT باید بر اساس هندسه قطعه، نوع عیب مورد انتظار، استاندارد پروژه و الزامات پذیرش انجام شود.
به همین دلیل، در بسیاری از پروژههای حساس، PAUT میتواند بهصورت مستقل یا در کنار سایر روشهای NDT مورد استفاده قرار گیرد. ISO 13588 نیز امکان استفاده از PAUT بهصورت مستقل یا همراه با سایر روشهای آزمون غیرمخرب را پیشبینی میکند.
مزایای تست آرایه فازی
مهمترین مزایای PAUT عبارتاند از:
- اسکن چندزاویهای
- هدایت الکترونیکی پرتو
- تمرکز پرتو در نقاط مختلف
- سرعت مناسب در بسیاری از کاربردها
- ثبت و ذخیره دادهها
- قابلیت تکرار و بازبینی نتایج
- ارائه تصاویر قابل تحلیل
- قابلیت تعیین موقعیت ناپیوستگی
- امکان استفاده در بازرسیهای ساخت و سرویس
- عدم استفاده از پرتو یونیزان
- امکان ترکیب با سایر روشهای NDT
- قابلیت استفاده در هندسههایی که اسکن با UT معمولی دشوارتر است
محدودیتها و معایب PAUT
در کنار مزایا، تست آرایه فازی محدودیتهایی نیز دارد که در انتخاب روش آزمون باید مورد توجه قرار گیرند.
1. هزینه تجهیزات
دستگاه، پروبها، وجها و تجهیزات جانبی PAUT معمولاً از تجهیزات UT معمولی گرانتر هستند.
2. پیچیدگی تنظیمات
PAUT نسبت به UT معمولی به طراحی و تنظیم دقیقتری نیاز دارد. انتخاب نادرست پروب، زاویه، Focal Law یا Scan Plan میتواند روی نتیجه تأثیر بگذارد.
3. وابستگی به مهارت اپراتور
تفسیر دادههای PAUT نیازمند دانش مناسب در زمینه اولتراسونیک، جوش و تحلیل تصاویر است.
4. تأثیر هندسه قطعه
قطعات دارای هندسه پیچیده ممکن است مسیر صوتی دشواری ایجاد کنند و به طراحی اسکن اختصاصی نیاز داشته باشند.
5. محدودیت در برخی مواد
ساختار دانهای برخی مواد مانند فولادهای آستنیتی و بعضی آلیاژها میتواند عبور و تفسیر امواج اولتراسونیک را دشوار کند و در چنین شرایطی باید استاندارد و تکنیک مناسب انتخاب شود. برای برخی فولادهای آستنیتی و آلیاژهای نیکل، ISO 22825 بهعنوان استاندارد مرتبط مطرح است.
چرا طراحی روش آزمون در PAUT اهمیت دارد؟
یکی از اشتباهات رایج این است که تصور شود صرفاً داشتن دستگاه PAUT برای انجام یک آزمون قابل قبول کافی است. در یک آزمون حرفهای باید پیش از شروع، مواردی مانند:
- نوع و جنس قطعه
- ضخامت
- نوع اتصال
- هندسه جوش
- محدوده مورد آزمون
- نوع ناپیوستگیهای مورد انتظار
- نوع پروب
- فرکانس
- تعداد المانها
- زاویههای مورد نیاز
- مسیر اسکن
- Focal Law
- بلوک مرجع
- حساسیت
- معیار ارزیابی
- استاندارد پذیرش
مشخص شوند. استاندارد ISO 13588 نیز به تدوین روش اجرایی، اطلاعات مورد نیاز پیش از آزمون، تجهیزات، صلاحیت افراد، آمادهسازی، تنظیمات، بلوک مرجع و احراز صلاحیت روش آزمون توجه دارد.
تفاوت تست آرایه فازی با روشهای سنتی NDT
هیچ روش NDT را نمیتوان در همه شرایط بهترین روش دانست. انتخاب روش باید بر اساس نوع عیب، جنس و هندسه قطعه، دسترسی، ضخامت و الزامات پروژه انجام شود.
بهصورت کلی:
| محدودیت مهم | کاربرد شاخص | مزیت اصلی | روش |
|
عدم شناسایی عیوب داخلی
|
عیوب سطحی قابل مشاهده | سریع و کمهزینه | VT |
|
فقط عیوب متصل به سطح
|
عیوب سطحی | مناسب برای ترکهای باز به سطح | PT |
|
محدود به مواد فرومغناطیس
|
عیوب سطحی و نزدیک سطح در مواد فرومغناطیس | حساسیت مناسب به ترک | MT |
|
وابستگی به مهارت و هندسه
|
عیوب داخلی و ضخامت | عمقسنجی مناسب | UT |
|
تابش یونیزان و الزامات ایمنی
|
عیوب حجمی و داخلی | تصویر رادیوگرافی | RT |
| پیچیدگی و هزینه بالاتر | عیوب داخلی و ارزیابی جوش | اسکن چندزاویهای و ثبت داده | PAUT |
در پروژههای حساس، ترکیب چند روش میتواند اطلاعات کاملتری فراهم کند؛ برای مثال PAUT میتواند در کنار UT، TOFD، MT، PT یا RT مورد استفاده قرار گیرد.
گزارش تست آرایه فازی شامل چه اطلاعاتی است؟
گزارش PAUT باید بهگونهای تهیه شود که امکان بررسی و ردیابی نتایج آزمون وجود داشته باشد. بسته به روش اجرایی و استاندارد مورد استفاده، اطلاعاتی مانند موارد زیر میتواند در گزارش درج شود:
- مشخصات قطعه
- شماره یا کد جوش
- جنس و ضخامت
- نوع اتصال
- محدوده آزمون
- تاریخ انجام آزمون
- مشخصات دستگاه
- مشخصات پروب و وج
- تنظیمات آزمون
- روش و مسیر اسکن
- استاندارد مورد استفاده
- نتایج حاصل از آزمون
- محل ناپیوستگیهای شناساییشده
- ابعاد یا مشخصات قابل اندازهگیری ناپیوستگی
- تصاویر و دادههای اسکن
- نتیجه ارزیابی و وضعیت پذیرش/رد مطابق معیار پروژه
تجهیزات و سیستمهای آرایه فازی
سیستمهای PAUT در مدلها و پیکربندیهای مختلف تولید میشوند و انتخاب تجهیزات باید بر اساس نوع پروژه و الزامات آزمون انجام شود.
در گذشته تجهیزاتی مانند سیستمهای Olympus Tomoscan Focus، Zetec Tomoscan III و تجهیزات قابل حملی مانند OmniScan MX PA در کاربردهای آرایه فازی مورد استفاده قرار گرفتهاند. امروزه نیز تجهیزات PAUT با قابلیتهای پیشرفتهتر برای کاربردهای صنعتی و میدانی در دسترس هستند.
نکته مهم این است که انتخاب دستگاه نباید صرفاً بر اساس تعداد کانال یا امکانات نرمافزاری انجام شود؛ بلکه باید نوع پروب، محدوده فرکانس، قابلیتهای دستگاه، استاندارد آزمون و نیاز پروژه نیز در نظر گرفته شود.
تست آرایه فازی در چه صنایعی کاربرد دارد؟
PAUT در صنایع مختلفی مورد استفاده قرار میگیرد، از جمله:
- نفت و گاز
- پتروشیمی
- نیروگاهها
- صنایع فولاد
- ساخت تجهیزات صنعتی
- خطوط لوله
- مخازن تحت فشار
- تجهیزات فرایندی
- صنایع دریایی
- صنایع هوافضا
- سازههای جوشی
- تعمیرات و نگهداری تجهیزات صنعتی
جمعبندی
تست آرایه فازی (PAUT) یکی از پیشرفتهترین روشهای آزمون اولتراسونیک است که با استفاده از چندین المان پیزوالکتریک و کنترل الکترونیکی زمان تحریک آنها، امکان هدایت و تمرکز پرتوهای صوتی در زوایای مختلف را فراهم میکند.
قابلیت اسکن چندزاویهای، تصویربرداری، ذخیره داده، تعیین موقعیت ناپیوستگی و امکان تحلیل مجدد نتایج باعث شده است PAUT به یکی از روشهای مهم برای ارزیابی جوشها و قطعات صنعتی تبدیل شود. با این حال، کیفیت نتیجه فقط به دستگاه وابسته نیست و طراحی صحیح روش آزمون، انتخاب پروب و پارامترهای مناسب، کالیبراسیون، رعایت استاندارد و مهارت فرد اجراکننده و تفسیرکننده نقش تعیینکنندهای دارند.
سوالات متداول
1- آیا تست PAUT همان تست UT است؟
PAUT یکی از فناوریهای پیشرفته آزمون اولتراسونیک است. هر دو بر اساس امواج فراصوتی کار میکنند، اما PAUT از آرایهای از المانهای پیزوالکتریک و کنترل الکترونیکی پرتو استفاده میکند و قابلیتهای تصویری و اسکن چندزاویهای بیشتری دارد.
2- آیا تست آرایه فازی برای تشخیص ترک جوش مناسب است؟
بله، PAUT میتواند برای شناسایی و ارزیابی ترکهای جوش استفاده شود؛ با این حال قابلیت کشف ترک به جهت ترک، هندسه جوش، تنظیمات آزمون، جنس و ضخامت قطعه و طراحی صحیح اسکن وابسته است.
3- آیا PAUT جایگزین رادیوگرافی جوش میشود؟
در برخی کاربردها میتواند جایگزین یا مکمل RT باشد، اما انتخاب بین PAUT و RT باید بر اساس نوع عیب، جنس و هندسه قطعه، الزامات استاندارد و معیار پذیرش پروژه انجام شود.
4- استاندارد اصلی تست آرایه فازی چیست؟
برای کاربرد PAUT در آزمون جوش، ISO 13588:2019 یکی از استانداردهای اصلی است. برای سطوح پذیرش PAUT نیز ISO 19285:2017 کاربرد دارد؛ البته استاندارد یا کد پروژه میتواند الزامات دیگری تعیین کند.