
بازرسی Pulsed Eddy Current (PEC) یا جریان گردابی پالسی یکی از روشهای پیشرفته آزمونهای غیرمخرب (NDT) است که برای ارزیابی کاهش ضخامت و خوردگی در قطعات فلزی، بهویژه تجهیزات ساختهشده از فولاد کربنی و فولاد کمآلیاژ، مورد استفاده قرار میگیرد.
یکی از مهمترین ویژگیهای این روش، امکان انجام اندازهگیری از روی عایق حرارتی، پوشش، Fireproofing و برخی انواع روکشهای محافظ است. به همین دلیل، تست PEC یکی از روشهای کاربردی برای بررسی خوردگی زیر عایق (Corrosion Under Insulation یا CUI) محسوب میشود.
در بسیاری از تجهیزات صنعتی، برداشتن عایق برای دسترسی به سطح فلز زمانبر، پرهزینه و گاهی همراه با توقف تجهیز است. PEC این امکان را فراهم میکند که بدون دسترسی مستقیم به سطح فولاد، وضعیت کلی ضخامت دیواره در ناحیه مورد بررسی ارزیابی و مناطق مشکوک برای بررسیهای تکمیلی مشخص شوند.
تست Pulsed Eddy Current یا PEC چیست؟
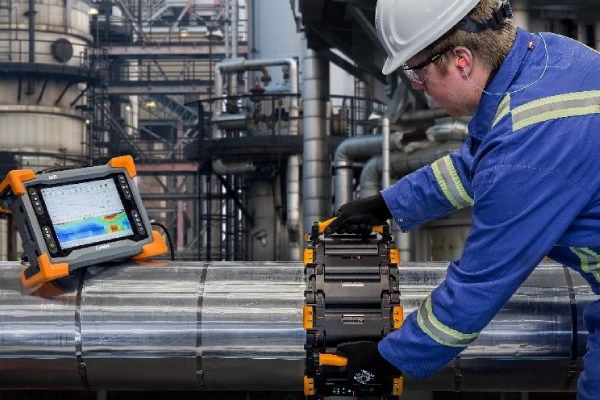
Pulsed Eddy Current نوعی تکنیک جریان گردابی است که به جای استفاده از یک جریان سینوسی با فرکانس ثابت، از پالس الکترومغناطیسی استفاده میکند. در این روش، پروب PEC دارای سیمپیچهای فرستنده و گیرنده است. ابتدا جریان الکتریکی به سیمپیچ فرستنده اعمال شده و یک میدان مغناطیسی ایجاد میشود. این میدان از لایههای غیرمغناطیسی یا پوششهای قابل نفوذ عبور کرده و به دیواره فلزی میرسد.
سپس جریان سیمپیچ فرستنده بهصورت ناگهانی قطع میشود. با فروپاشی میدان مغناطیسی، جریانهای گردابی در ماده فلزی القا میشوند. این جریانها در داخل دیواره فلزی منتشر شده و شدت آنها با گذشت زمان کاهش پیدا میکند.
پروب، نحوه کاهش یا Decay این جریانها را اندازهگیری میکند. رفتار سیگنال به عواملی مانند ضخامت فلز، خواص الکترومغناطیسی ماده و فاصله پروب تا سطح فلز وابسته است و با استفاده از کالیبراسیون و تحلیل سیگنال میتوان وضعیت ضخامت را ارزیابی کرد.
به زبان ساده:
- پالس الکتریکی
- ایجاد میدان مغناطیسی
- القای جریانهای گردابی در فولاد
- خاموش شدن میدان
- افت جریانهای گردابی
- تحلیل سیگنال
- ارزیابی ضخامت و کاهش ضخامت
نحوه عملکرد بازرسی PEC چگونه است؟
فرآیند کلی تست Pulsed Eddy Current را میتوان در چند مرحله توضیح داد:
1. قرارگیری پروب روی سطح
پروب میتواند روی عایق، پوشش، روکش فلزی، Fireproofing یا سطح خارجی تجهیز قرار گیرد؛ بنابراین در بسیاری از کاربردها لازم نیست پروب مستقیماً با سطح فولاد تماس داشته باشد.
2. ایجاد میدان مغناطیسی
جریان الکتریکی وارد سیمپیچ فرستنده میشود و میدان مغناطیسی ایجاد میکند. میدان از لایههای موجود بین پروب و فلز عبور کرده و دیواره فلزی را تحت تأثیر قرار میدهد.
3. قطع ناگهانی جریان
پس از ایجاد میدان، جریان سیمپیچ فرستنده قطع میشود. این تغییر سریع میدان مغناطیسی موجب القای جریانهای گردابی در دیواره فلزی میشود.
4. انتشار و کاهش جریانهای گردابی
جریانهای گردابی در داخل دیواره فلزی منتشر شده و بهتدریج کاهش پیدا میکنند. مشخصات این کاهش اطلاعاتی درباره ضخامت و شرایط دیواره در اختیار سیستم قرار میدهد.
5. دریافت و تحلیل سیگنال
سیمپیچهای گیرنده تغییرات میدان ناشی از جریانهای گردابی را ثبت میکنند. نرمافزار دستگاه، سیگنال را تحلیل کرده و خروجیهایی مانند تغییرات نسبی ضخامت یا مناطق دارای کاهش ضخامت را ارائه میدهد.
تفاوت PEC با Eddy Current معمولی چیست؟
هر دو روش بر پایه القای الکترومغناطیسی و جریانهای گردابی کار میکنند، اما نحوه تحریک و تحلیل سیگنال در آنها متفاوت است. در Eddy Current معمولی، معمولاً یک سیگنال متناوب با فرکانس مشخص به سیمپیچ اعمال میشود و پاسخ ماده در همان شرایط فرکانسی تحلیل میشود.
در PEC، یک پالس الکترومغناطیسی اعمال و سپس قطع میشود. پاسخ زمانی جریانهای گردابی پس از قطع تحریک مورد بررسی قرار میگیرد. یکی از نتایج مهم این تفاوت آن است که سیگنال پالسی دارای مؤلفههای فرکانسی متعددی است و میتواند اطلاعاتی از عمقهای مختلف در ماده ایجاد کند.
به همین دلیل، PEC برای کاربردهایی مانند بررسی خوردگی زیر عایق و ارزیابی کاهش ضخامت در قطعات فولادی، مزیت مهمی نسبت به بسیاری از روشهای سنتی دارد.
کاربرد اصلی Pulsed Eddy Current؛ تشخیص خوردگی زیر عایق CUI
یکی از مهمترین کاربردهای PEC، بررسی Corrosion Under Insulation (CUI) یا خوردگی زیر عایق است.
در خطوط لوله، مخازن، تجهیزات فرآیندی و سایر تجهیزات صنعتی، وجود عایق حرارتی میتواند دسترسی مستقیم به سطح فلز را دشوار کند. ورود رطوبت به سیستم عایق، آسیب به پوشش یا وجود شرایط مناسب برای خوردگی میتواند باعث کاهش ضخامت دیواره در زیر عایق شود.
مشکل اصلی این است که این خوردگی از بیرون قابل مشاهده نیست. در روشهای متداول ممکن است برای بررسی دقیق، بخشی از عایق و روکش باز شود. PEC این امکان را ایجاد میکند که ابتدا مناطق مختلف از روی عایق غربالگری شوند و نقاط مشکوک برای بررسی دقیقتر شناسایی شوند.
بنابراین PEC میتواند در برنامههای بازرسی CUI بهعنوان یک ابزار مهم برای:
- شناسایی مناطق دارای کاهش ضخامت
- غربالگری حجم زیادی از خطوط و تجهیزات
- تعیین نقاط مشکوک برای بازرسی تکمیلی
- پایش تغییرات ضخامت در طول زمان
- کاهش میزان بازکردن عایق
- کمک به برنامهریزی تعمیرات
مورد استفاده قرار گیرد.
PEC از روی چه لایههایی قابل انجام است؟
یکی از مزیتهای مهم این روش، امکان انجام بازرسی بدون دسترسی مستقیم به سطح فولاد است. بسته به تجهیزات، پروب و شرایط بازرسی، PEC میتواند از روی لایههایی مانند موارد زیر مورد استفاده قرار گیرد:
- عایق حرارتی
- پوششهای غیرمغناطیسی
- رنگ
- Fireproofing
- بتن و برخی پوششهای محافظ
- روکشهای آلومینیومی
- برخی روکشهای استنلس استیل
- روکشهای گالوانیزه
- برخی لایههای پلیمری
- محصولات خوردگی و رسوبات سطحی در شرایط مناسب
با این حال، وجود هر نوع لایهای به معنی امکان بازرسی بدون محدودیت نیست. ضخامت، جنس و خواص مغناطیسی یا رسانایی لایه بین پروب و فلز میتواند روی کیفیت سیگنال اثر بگذارد. به همین دلیل، شرایط واقعی تجهیز باید قبل از اجرای پروژه با محدوده عملکرد سیستم PEC تطبیق داده شود.
آیا PEC به برداشتن عایق نیاز دارد؟
در بسیاری از کاربردهای PEC، برداشتن عایق برای انجام غربالگری اولیه ضروری نیست. این ویژگی یکی از مهمترین دلایل استفاده از PEC در صنایع نفت، گاز، پتروشیمی، نیروگاه و صنایع فرآیندی است. با این حال، عبارت «عدم نیاز به برداشتن عایق» نباید به معنی بینیازی مطلق از بازکردن عایق در کل فرآیند بازرسی تلقی شود.
اگر PEC یک منطقه مشکوک به کاهش ضخامت را شناسایی کند، ممکن است برای تعیین دقیق وضعیت، اندازهگیری ضخامت یا تعیین ابعاد عیب، لازم باشد از روشهای تکمیلی مانند تست UT استفاده شود که در برخی موارد مستلزم ایجاد دسترسی به سطح فلز است.
بنابراین PEC و UT در بسیاری از پروژهها مکمل یکدیگر هستند، نه الزاماً جایگزین کامل یکدیگر.
مهمترین کاربردهای بازرسی Pulsed Eddy Current
PEC در طیف وسیعی از تجهیزات صنعتی قابل استفاده است.
1. خطوط لوله عایقکاریشده
برای بررسی کاهش ضخامت و خوردگی در خطوط فولادی که دارای عایق حرارتی هستند.
2. تجهیزات دارای Fireproofing
در برخی تجهیزات و سازههای فولادی که با مواد ضدحریق پوشانده شدهاند، PEC میتواند برای غربالگری وضعیت فلز زیر لایه محافظ مورد استفاده قرار گیرد.
3. مخازن ذخیره
در برخی کاربردها برای بررسی نواحی خاصی از کف مخزن، نواحی حلقوی (Annular) و بخشهایی که دسترسی مستقیم به سطح فلز دشوار است.
4. مخازن تحت فشار
برای بررسی کاهش ضخامت بدنه و نواحی دارای عایق یا پوشش، مشروط به سازگاری هندسه و جنس قطعه با محدوده کاربرد روش.
5. ستونها و تجهیزات فرآیندی
برای غربالگری خوردگی زیر عایق در تجهیزات فرآیندی مانند Vessel و Column.
6. نواحی اطراف ساپورتها
ناحیه تماس یا مجاورت لوله با Pipe Support یکی از مناطق مهم در برنامههای بازرسی خوردگی است و PEC میتواند در شرایط مناسب برای غربالگری این نواحی مورد استفاده قرار گیرد.
7. نواحی نزدیک نازل و فلنج
هندسه پیچیده این نواحی میتواند روی پاسخ PEC تأثیر بگذارد؛ بنابراین بازرسی باید با در نظر گرفتن هندسه تجهیز و شرایط واقعی انجام شود.
8. سازههای دریایی و Offshore
در برخی سازههای فولادی دریایی و نواحی Splash Zone، PEC میتواند برای بررسی کاهش ضخامت بدون دسترسی مستقیم به سطح فلزی مورد استفاده قرار گیرد.
آیا PEC روی سطوح داغ قابل انجام است؟
یکی از کاربردهای مهم PEC، بازرسی برخی تجهیزات در حال سرویس (In-Service) و در دمای بالا است. در این شرایط، محدودیت دمایی به نوع دستگاه، پروب، طراحی سیستم و روش اجرایی وابسته است. بنابراین نمیتوان یک دمای ثابت را برای تمام تجهیزات PEC بهعنوان محدوده عمومی اعلام کرد.
استاندارد ISO 20669 برای کاربرد PEC روی تجهیزات فولاد کربنی و کمآلیاژ در محدوده دمایی مشخصی از سطح فلز کاربرد دارد، اما مشخصات واقعی سیستم مورد استفاده نیز باید بررسی شود. مزیت اصلی در چنین شرایطی این است که در برخی پروژهها میتوان بدون خاموش کردن تجهیز، اطلاعات مورد نیاز برای ارزیابی اولیه خوردگی را به دست آورد.
PEC چه نوع خوردگیهایی را شناسایی میکند؟
تمرکز اصلی PEC در کاربردهای صنعتی، ارزیابی کاهش ضخامت و Wall Loss است. این کاهش ضخامت میتواند ناشی از مکانیسمهایی مانند:
- خوردگی عمومی
- خوردگی زیر عایق (CUI)
- کاهش ضخامت ناشی از خوردگی خارجی
- برخی نواحی خوردگی نسبتاً گسترده
- فرسایش همراه با کاهش ضخامت در شرایط مناسب
باشد. اما یک نکته بسیار مهم وجود دارد: PEC برای تشخیص همه انواع عیوب مناسب نیست.
بهخصوص، استاندارد ISO 20669 این روش را برای تشخیص ترکها و کاهش ضخامت موضعی ناشی از Pitting بهعنوان دامنه کاربرد عمومی تعریف نمیکند. بنابراین اگر هدف پروژه شناسایی ترک، پیتینگ بسیار موضعی یا تعیین دقیق هندسه یک عیب کوچک باشد، باید روش مکمل مناسب انتخاب شود.
محدودیت مهم PEC در تشخیص خوردگی موضعی
یکی از مهمترین مفاهیمی که در تفسیر نتایج PEC باید در نظر گرفته شود، Footprint یا ناحیه مؤثر اندازهگیری پروب است.
PEC معمولاً ضخامت را در یک ناحیه مؤثر زیر پروب ارزیابی میکند؛ بنابراین اگر خوردگی در سطحی کوچکتر از Footprint قرار داشته باشد، ممکن است سیگنال بهصورت میانگین ظاهر شود و شدت واقعی کاهش ضخامت موضعی کمتر از مقدار واقعی برآورد شود.
در نتیجه:
هرچه عیب نسبت به Footprint کوچکتر باشد، اندازهگیری PEC برای تعیین عمق واقعی آن محدودتر میشود. این موضوع یکی از دلایل اصلی اهمیت بازرسی تکمیلی با UT در نقاط بحرانی است.
Lift-off در تست PEC چیست؟
فاصله بین پروب و سطح فلزی را اصطلاحاً Lift-off مینامند. در کاربردهای PEC، این فاصله میتواند شامل عایق، رنگ، پوشش، Fireproofing یا روکش محافظ باشد. افزایش Lift-off میتواند باعث کاهش یا تغییر سیگنال دریافتی شود. به همین دلیل، ضخامت و جنس لایه بین پروب و فولاد باید در طراحی و تفسیر آزمون مورد توجه قرار گیرد.
Lift-off یکی از عوامل مهمی است که میتواند روی دقت اندازهگیری تأثیر بگذارد و باید در کالیبراسیون و تحلیل نتایج لحاظ شود.
وجود مش فلزی و سازههای جانبی چه تأثیری دارد؟
یکی از محدودیتهای مهم PEC، وجود اجزای فلزی نزدیک ناحیه بازرسی است.
مواردی مانند:
- مش فلزی داخل Fireproofing
- رینگهای نگهدارنده عایق
- ساپورتها
- نازلها
- فلنجها
- اتصالات فلزی
- تقویتکنندهها
- اجزای فرومغناطیسی نزدیک سطح
میتوانند روی میدان مغناطیسی و سیگنال اندازهگیری تأثیر بگذارند. به همین دلیل، در مناطق پیچیده نباید صرفاً یک عدد ضخامت بدون توجه به شرایط هندسی تفسیر شود. شناخت هندسه تجهیز و بررسی سیگنال و دادههای ثبتشده، بخش مهمی از فرآیند تفسیر PEC است.
کالیبراسیون در بازرسی PEC
کالیبراسیون یکی از مهمترین مراحل انجام آزمون است. برای دستیابی به نتایج قابل اتکا، شرایط واقعی تجهیز باید تا حد امکان در فرآیند کالیبراسیون در نظر گرفته شود؛ از جمله:
- جنس قطعه
- ضخامت اسمی
- شکل و هندسه
- نوع و ضخامت پوشش
- نوع و ضخامت عایق
- فاصله Lift-off
- دمای سطح
- وجود روکش فلزی
- شرایط خوردگی
- وجود اجزای فلزی مجاور
در بسیاری از کاربردها، مقایسه نتایج PEC با اندازهگیری UT در یک نقطه قابل دسترس میتواند برای کالیبراسیون و اعتبارسنجی نتایج مفید باشد.
مراحل اجرای بازرسی Pulsed Eddy Current
یک برنامه استاندارد بازرسی PEC معمولاً شامل مراحل زیر است:
مرحله اول: بررسی مدارک و شرایط تجهیز
اطلاعاتی مانند جنس، ضخامت اسمی، قطر، نوع عایق، نوع پوشش، دمای کاری و سابقه خوردگی بررسی میشود.
مرحله دوم: تعیین محدوده بازرسی
مناطق دارای ریسک بالاتر مانند نواحی CUI، ساپورتها، نقاط تجمع رطوبت، نواحی نزدیک اتصالات و مناطق دارای سابقه خوردگی مشخص میشوند.
مرحله سوم: انتخاب و تنظیم پروب
نوع پروب و تنظیمات دستگاه بر اساس ضخامت قطعه، Lift-off و شرایط بازرسی انتخاب میشود.
مرحله چهارم: کالیبراسیون
سیستم با نمونه مرجع یا نقطه مناسب از تجهیز تنظیم و کنترل میشود.
مرحله پنجم: برداشت داده
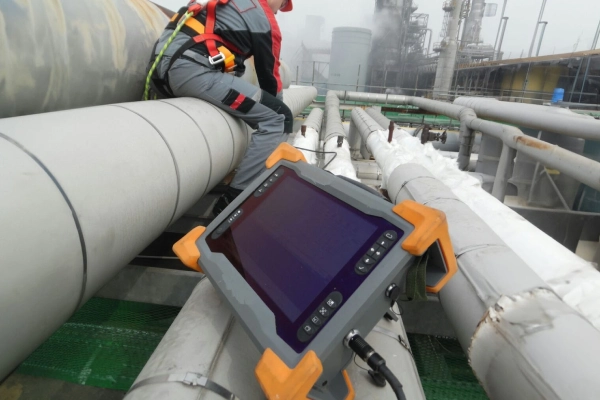
اندازهگیریها بهصورت نقطهای، خطی یا شبکهای انجام میشوند. در سیستمهای پیشرفته امکان ثبت و نمایش دادهها به شکل نقشه نیز وجود دارد.
مرحله ششم: تحلیل دادهها
سیگنالهای غیرعادی و مناطق دارای تغییر ضخامت شناسایی میشوند.
مرحله هفتم: مشخص کردن نقاط نیازمند بررسی تکمیلی
در صورت مشاهده ناحیه مشکوک، نقطه برای بررسی دقیقتر با روش مناسب مانند UT مشخص میشود.
مرحله هشتم: تهیه گزارش
نتایج، محل اندازهگیری، شرایط آزمون، تنظیمات، کالیبراسیون، مناطق مشکوک و توصیههای بازرسی تکمیلی در گزارش ثبت میشوند.
مزایای بازرسی Pulsed Eddy Current
- عدم نیاز معمول به برداشتن عایق
- بازرسی بدون تماس مستقیم با فلز
- مناسب برای تجهیزات در حال سرویس
- سرعت مناسب برای غربالگری
- کاهش نیاز به بازکردن عایق
- مناسب برای شرایط سطحی دشوار
- قابلیت استفاده در برنامه پایش خوردگی
محدودیتهای تست Pulsed Eddy Current
با وجود مزایای قابل توجه، PEC نیز مانند هر روش NDT دارای محدودیتهایی است.
1. محدودیت در مواد
کاربرد اصلی استاندارد ISO 20669 مربوط به اجزای فرومغناطیسی، بهویژه فولاد کربنی و کمآلیاژ است.
2. حساسیت به هندسه
هندسه قطعه میتواند روی پاسخ الکترومغناطیسی تأثیر بگذارد. بنابراین استفاده از روش در هندسههای خارج از محدوده مناسب میتواند موجب عدم قطعیت قابل توجه شود.
3. محدودیت در پیتینگ کوچک
خوردگی موضعی بسیار کوچک ممکن است به دلیل Footprint پروب کمتر از مقدار واقعی برآورد شود یا حتی بهخوبی قابل تشخیص نباشد.
4. تأثیر Lift-off
افزایش ضخامت عایق یا فاصله پروب تا فلز میتواند کیفیت سیگنال را تحت تأثیر قرار دهد.
5. تأثیر اجزای فلزی مجاور
مش فلزی، ساپورتها، رینگها و سایر اجزای فلزی میتوانند سیگنال را تغییر دهند.
6. نیاز به تفسیر تخصصی
PEC صرفاً قرار دادن پروب روی سطح و خواندن یک عدد نیست. شرایط هندسی، جنس، کالیبراسیون، Lift-off و سیگنال باید در تفسیر لحاظ شوند.
7. جایگزین همه روشهای NDT نیست
PEC برای همه عیوب و همه مواد مناسب نیست و در نقاط بحرانی ممکن است به روشهای مکمل نیاز باشد.
مقایسه بازرسی PEC و UT
| PEC | UT | ویژگی |
| معمولاً خیر | معمولاً بله | نیاز به دسترسی مستقیم به فلز |
| بله، در شرایط مناسب | معمولاً نیازمند برداشتن موضعی عایق | امکان بازرسی از روی عایق |
| خیر | معمولاً بله | نیاز به کوپلنت |
|
بسیار مناسب برای غربالگری
|
مناسب برای تأیید و اندازهگیری دقیقتر | مناسب برای |
| بالا | معمولاً پایینتر | سرعت غربالگری |
| محدودتر | مناسبتر | اندازهگیری موضعی بسیار کوچک |
| دارد | ندارد یا بسیار کمتر | وابستگی Lift-off |
| بله | بله | نیاز به کالیبراسیون |
| بله | بله | قابلیت استفاده در برنامه پایش خوردگی |
|
غربالگری و ارزیابی کاهش ضخامت از روی پوشش/عایق
|
اندازهگیری ضخامت موضعی و بررسی دقیقتر | کاربرد اصلی |
در بسیاری از پروژههای صنعتی، PEC و UT مکمل یکدیگر هستند. PEC میتواند حجم زیادی از تجهیزات را غربالگری کند و UT برای بررسی دقیق نقاط بحرانی مورد استفاده قرار گیرد.
تفاوت بازرسی PEC و MFL
بازرسی Pulsed Eddy Current (PEC) و نشت شار مغناطیسی (MFL) هر دو از روشهای غیرمخرب مورد استفاده برای ارزیابی کاهش ضخامت و خوردگی در مواد فرومغناطیسی هستند، اما کاربرد و نحوه عملکرد آنها متفاوت است. MFL بیشتر برای شناسایی نواحی دارای Metal Loss، بهویژه در کاربردهایی مانند بازرسی کف مخازن و برخی تجهیزات فولادی، استفاده میشود؛ در حالی که PEC مزیت مهمی در غربالگری کاهش ضخامت از روی عایق، پوشش و Fireproofing دارد و میتواند بدون دسترسی مستقیم به سطح فلز، مناطق مشکوک به خوردگی را مشخص کند.
در بسیاری از پروژهها، PEC برای غربالگری اولیه و شناسایی نقاط مشکوک و MFL برای کاربردهای مشخص خود مانند بررسی گسترده Metal Loss به کار میرود و انتخاب روش مناسب باید بر اساس جنس، هندسه، نوع خوردگی و شرایط تجهیز انجام شود.
چه تجهیزاتی برای بازرسی PEC مناسب هستند؟
بسته به پروژه، PEC میتواند برای تجهیزات و اجزایی مانند موارد زیر مورد استفاده قرار گیرد:
- خطوط لوله فولادی
- تجهیزات فرآیندی
- بازرسی مخزن تحت فشار
- ستونها
- Vesselها
- پوسته برخی مبدلها
- بازرسی مخزن ذخیره
- سازههای فولادی
- تجهیزات دارای Fireproofing
- خطوط دارای عایق حرارتی
- برخی سازههای Offshore
- برخی نواحی دارای پوشش و روکش محافظ
البته مناسب بودن هر تجهیز باید قبل از اجرای آزمون از نظر جنس، ضخامت، هندسه، Lift-off و سایر شرایط بررسی شود.
کاربرد PEC در مدیریت خوردگی و RBI
یکی از کاربردهای مهم PEC، استفاده از آن در برنامههای Corrosion Management و Risk-Based Inspection (RBI) است. در یک برنامه جامع میتوان ابتدا تجهیزات و نواحی دارای ریسک بالاتر را شناسایی کرد. سپس با PEC تعداد زیادی از نقاط را غربالگری و مناطق دارای تغییر ضخامت را مشخص کرد.
در مرحله بعد، نقاط بحرانی با روشهایی مانند UT بررسی میشوند. این رویکرد میتواند باعث شود منابع بازرسی و زمان تیم فنی بیشتر روی نقاطی متمرکز شود که شواهد بیشتری از کاهش ضخامت یا خوردگی دارند.
در پروژههای بازرسی خطوط لوله، بسته به هدف و شرایط دسترسی، روشهایی مانند Guided Wave نیز میتوانند برای غربالگری طولهای بیشتری از خط مورد استفاده قرار گیرند؛ در حالی که PEC بیشتر برای ارزیابی کاهش ضخامت در نواحی مشخص و از روی عایق یا پوشش کاربرد دارد.
استاندارد بازرسی Pulsed Eddy Current
یکی از مهمترین استانداردهای مرتبط با این روش، ISO 20669:2017 – Non-destructive testing — Pulsed eddy current testing of ferromagnetic metallic components است.
این استاندارد برای PEC روی اجزای فرومغناطیسی و اندازهگیری ضخامت با وجود پوشش، عایق و Weather Sheeting تدوین شده است. دامنه استاندارد شامل شرایط مشخصی از نظر جنس، ضخامت دیواره، ضخامت پوشش و قطر لوله است؛ بنابراین نمیتوان محدودههای عددی یک سیستم PEC را به تمام تجهیزات و دستگاهها تعمیم داد.
همچنین ISO 20669 برای ترکها و کاهش ضخامت موضعی ناشی از Pitting بهعنوان کاربرد عمومی تعریف نشده و معیارهای پذیرش را نیز تعیین نمیکند؛ معیار ارزیابی باید طبق الزامات پروژه، قرارداد یا استاندارد مرتبط تعیین شود.
گزارش بازرسی PEC شامل چه اطلاعاتی است؟
یک گزارش حرفهای میتواند شامل موارد زیر باشد:
- مشخصات تجهیز
- جنس قطعه
- ضخامت اسمی
- محدوده و موقعیت بازرسی
- نوع عایق یا پوشش
- ضخامت تقریبی لایه محافظ
- دمای سطح
- مشخصات دستگاه و پروب
- اطلاعات کالیبراسیون
- روش و الگوی برداشت داده
- نتایج اندازهگیری
- نقاط دارای تغییرات غیرعادی
- نقشه یا Grid در صورت وجود
- درصد کاهش ضخامت یا مقدار ضخامت گزارششده طبق روش اجرایی
- محدودیتهای آزمون
- نقاط پیشنهادی برای بازرسی تکمیلی
- تصاویر و مستندات مربوط به نقاط بازرسی
گزارش باید بهگونهای تهیه شود که امکان ردیابی نتایج و مقایسه آنها در بازرسیهای بعدی وجود داشته باشد.
جمعبندی
بازرسی Pulsed Eddy Current یا PEC یک روش پیشرفته آزمون غیرمخرب برای ارزیابی کاهش ضخامت و خوردگی در قطعات فرومغناطیسی است که یکی از مهمترین کاربردهای آن، تشخیص و غربالگری خوردگی زیر عایق (CUI) است.
مهمترین مزیت PEC این است که در شرایط مناسب میتوان بدون برداشتن گسترده عایق یا ایجاد دسترسی مستقیم به سطح فلز، وضعیت نواحی مختلف را بررسی کرد. این روش برای خطوط لوله، مخازن، تجهیزات فرآیندی، سازههای فولادی، تجهیزات دارای Fireproofing و برخی کاربردهای Offshore قابل استفاده است. با این حال، PEC محدودیتهایی نیز دارد. اثر Lift-off، Footprint، هندسه قطعه، اجزای فلزی مجاور و حساسیت کمتر به خوردگیهای بسیار موضعی باید در زمان طراحی و تفسیر آزمون در نظر گرفته شوند. بنابراین بهترین نتیجه زمانی حاصل میشود که PEC بهعنوان بخشی از یک برنامه جامع بازرسی و مدیریت خوردگی و در صورت نیاز در کنار روشهایی مانند UT مورد استفاده قرار گیرد.